


tessuto in fibra di vetro con armatura a saia
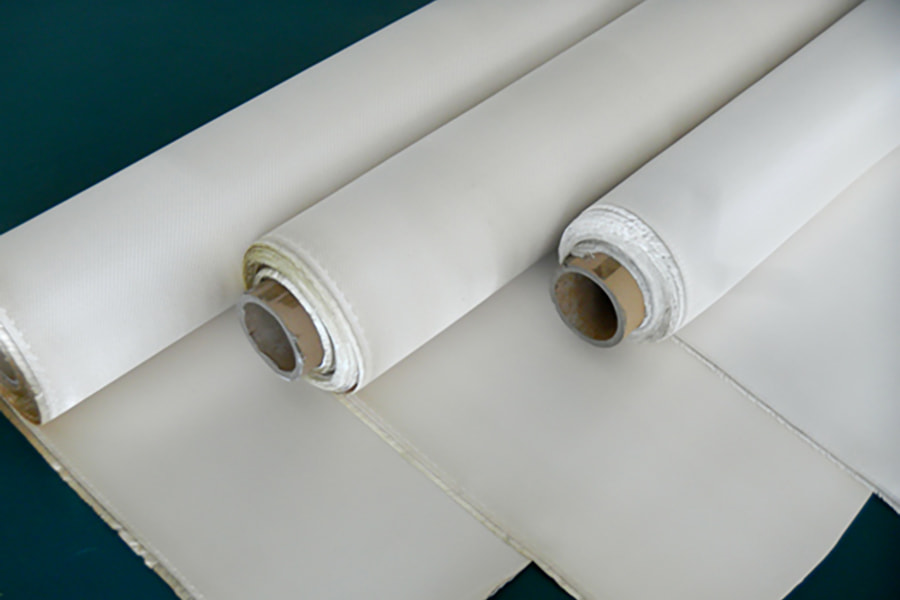
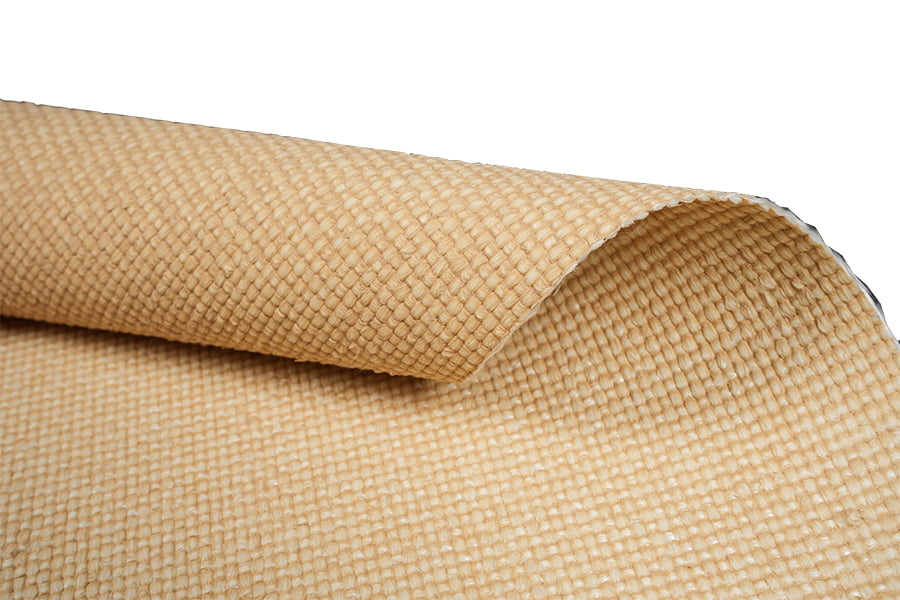
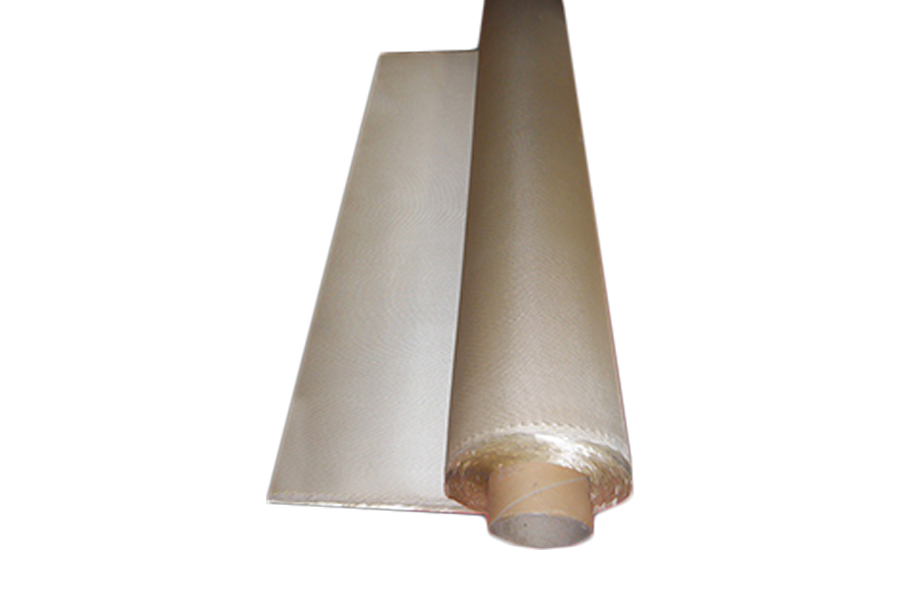
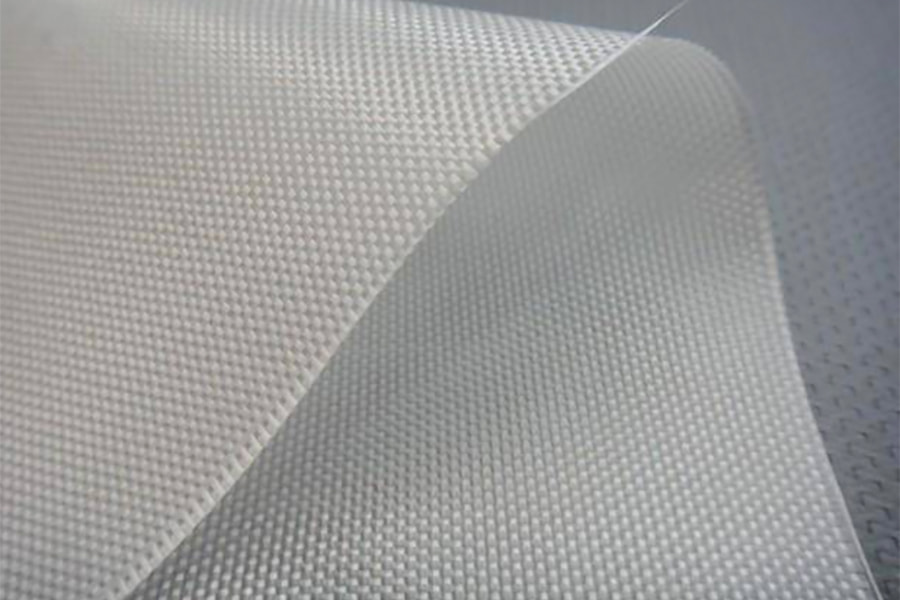
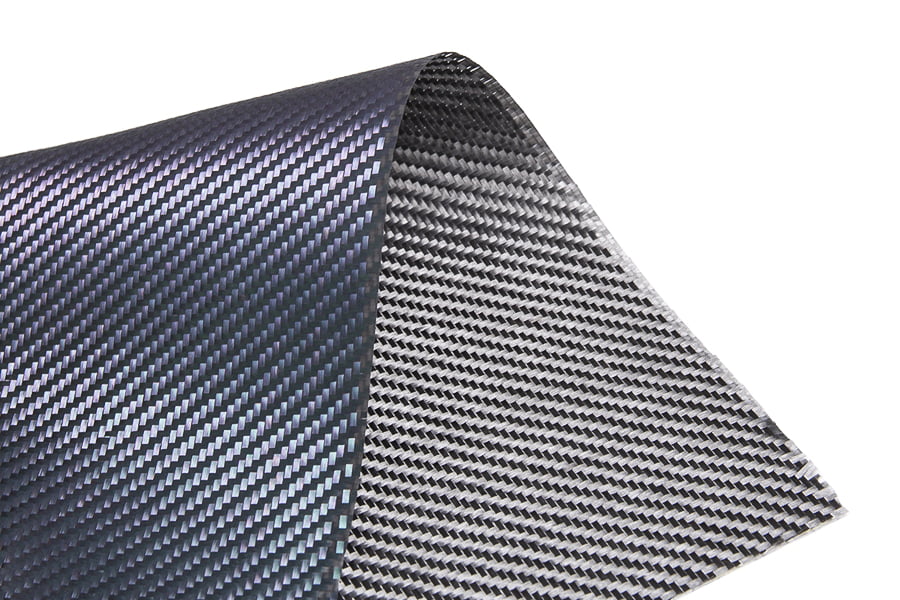
Il tessuto in fibra di vetro con armatura saia è costruito con uno schema di intreccio diagonale in cui i fili di ordito passano sopra uno o più fili di riempimento in una sequenza a gradini, producendo un tessuto con una caratteristica nervatura diagonale. Rispetto all'armatura a tela, la struttura in twill presenta meno punti di intreccio per unità di area, il che riduce l'arricciatura e migliora la drappeggiabilità pur mantenendo una buona stabilità dimensionale. Il tessuto è tessuto da filamenti continui di vetro E ed è fornito nelle configurazioni twill 2×2 e 4×4, con grammature da 200 g/m² a 600 g/m² e spessori da 0,20 mm a 0,65 mm. La resistenza alla trazione varia da 300 MPa a 400 MPa a seconda della costruzione e del sistema di resina. Il tessuto in fibra di vetro con trama twill è compatibile con resine epossidiche, poliestere, vinilesteri e fenoliche ed è fornito in rotoli di larghezza da 1.000 mm a 1.500 mm e lunghezze di rotolo da 30 m a 100 m.
Vantaggio del drappeggio
Un minor numero di punti di intreccio per unità di area riducono la rigidità alla flessione, consentendo al tessuto di conformarsi a curve composte e raggi più stretti rispetto alla trama semplice a peso equivalente. Ciò riduce la necessità di freccette o tagli in rilievo nelle geometrie di stampi complesse.
Riduzione della crimpatura
L'intreccio a gradini riduce l'angolo di crimpatura rispetto alla trama semplice, migliorando la rettilineità delle fibre e la traslazione meccanica. I laminati raggiungono valori di trazione e flessione più elevati a parità di volume di fibra.
Struttura della superficie
Il motivo a nervature diagonali produce un profilo superficiale moderato. La stampa passante è inferiore rispetto all'armatura normale ma superiore a quella satinata, rendendo il twill adatto per laminati per uso generale dove i requisiti di finitura superficiale sono moderati.
Gestione dell'equilibrio
L'armatura in twill mantiene la sua forma meglio del raso durante il taglio e la stesura, offrendo allo stesso tempo una maggiore conformabilità rispetto all'armatura a tela. Questo equilibrio riduce i difetti di gestione e semplifica il posizionamento degli strati negli ambienti di produzione.
Specifica di fornitura
Segmenti applicativi qualificati
Note di produzione
Domande frequenti su approvvigionamento e ingegneria
L'armatura twill offre un'arricciatura inferiore e una migliore drappeggiabilità rispetto all'armatura semplice, che migliora la traslazione meccanica e la conformabilità a forme complesse. La trama semplice fornisce una maggiore stabilità dimensionale e una minore porosità, rendendola preferibile per pannelli piatti e applicazioni in cui la distorsione della trama deve essere ridotta al minimo. La trama twill viene generalmente selezionata quando la geometria della parte richiede conformabilità o quando sono necessarie prestazioni meccaniche migliorate a peso equivalente.
Nel twill 2×2, ogni filo di ordito passa sopra due fili di riempimento e sotto due, producendo un motivo diagonale moderato. Nel twill 4×4, ogni filo di ordito passa sopra quattro fili di trama e sotto quattro, producendo un tessuto flottante più lungo e una nervatura diagonale più pronunciata. I galleggianti più lunghi riducono ulteriormente l'arricciatura e migliorano la drappeggiabilità, ma aumentano anche la suscettibilità alla trazione del filo e all'impigliamento della superficie. Il twill 2×2 è la configurazione più comune per i lavori compositi generali.
Il MOQ standard è di 300 kg per larghezza e configurazione di trama. Le larghezze stock di 1.000 mm e 1.270 mm in twill 2×2 vengono spedite dall'inventario entro 5-10 giorni lavorativi. Le larghezze personalizzate, le configurazioni 4×4 e i sistemi di dimensionamento alternativi richiedono in genere dalle 3 alle 5 settimane a seconda del volume dell'ordine.
SÌ. La trama twill fornisce una buona permeabilità per l'infusione sotto vuoto, con caratteristiche di flusso della resina tra quelle della trama semplice e quella satinata. Utilizzare una viscosità della resina compresa tra 150 e 300 cP a 25°C, applicare un mezzo di flusso sulla superficie superiore e verificare il tempo di riempimento sui pannelli di prova prima della produzione. Per i laminati spessi, eliminare la massa ogni due o tre strati per mantenere una compattazione uniforme.
Ogni spedizione include un certificato di analisi che copre peso superficiale, spessore, configurazione della trama, sistema di dimensionamento e lunghezza del rotolo. I numeri di lotto vengono registrati per la tracciabilità. Ulteriori dati di test, tra cui resistenza alla trazione, modulo di flessione e dichiarazioni di compatibilità della resina, possono essere forniti su richiesta per account qualificati.